在制造业加速向智能化、轻量化转型的今天,3D打印已从原型验证走向终端受力零件的直接制造。然而,许多工程师在设计3D打印受力件时,常沿用注塑或CNC的“各向同性”思维,忽略了FDM、SLM等逐层堆积工艺固有的各向异性特征。
作为深耕工业级3D打印服务的上海3D打印公司,我们在实际项目中反复验证:能否正确理解并补偿各向异性,直接决定了受力零件的可靠性与寿命。本文将从机理、风险到设计补偿策略,为您系统拆解。
一、什么是3D打印各向异性?为什么受力零件必须正视它?
3D打印技术通过逐层堆积材料成形,层内分子链沿打印路径充分缠结,而层与层之间主要依靠热熔粘结或局部烧结结合。这种“层内强、层间弱”的微观结构,导致零件在X/Y方向(层内)与Z方向(层间)的拉伸强度、断裂延伸率、疲劳性能存在显著差异——这就是各向异性。
对受力零件而言,这意味着:
层间成为薄弱面:FDM件Z向拉伸强度通常仅为XY向的50%~80%,SLM金属件Z向疲劳寿命也可能下降20%~40%;
失效模式改变:沿层间剥离的脆性断裂往往先于设计预期发生;
安全系数失真:按各向同性材料手册取值的设计,在实际受力中可能严重高估承载能力。
正因如此,3D打印服务商在承接受力件项目时,必须将打印方向纳入结构设计变量,而非事后补救。
二、各向异性对受力零件的具体影响
1. 拉伸与剪切强度方向依赖
以FDM制造的支架为例,若层间方向与主拉应力垂直,零件可能在远低于材料标称强度的载荷下分层失效。剪切载荷下,层间剪切强度(ILSS)更是薄弱环节。
2. 疲劳寿命的“方向陷阱”
循环载荷下,层间微缺陷易成为裂纹源。金属打印中未熔合缺陷在Z向更易扩展,导致疲劳寿命呈数量级差异。
3. 刚度与变形的非对称性
各向异性不仅影响强度,也影响弹性模量。受力件的变形量在不同方向上不一致,可能引发装配干涉或精度失稳。
4. 后处理与残余应力的叠加效应
打印残余应力在各向异性材料中释放不均,热处理或机加工后变形方向难以预测,进一步放大受力风险。
三、设计补偿策略:
策略一:打印方向与主应力方向对齐
这是成本最低、效果最显著的手段。设计阶段即进行受力分析,将层间方向避开主拉应力方向。例如:承受弯曲的悬臂件,应使层间方向与弯矩中性轴平行,让层内强度承担主要拉压应力。
策略二:各向异性安全系数与许用应力修正
对Z向受力区域,按实测层间强度取值并引入1.5~2.0的附加安全系数;关键承力部位优先选用层间性能更优的工艺(如SLM金属打印、连续纤维增强)。
策略三:拓扑优化与晶格结构引导载荷路径
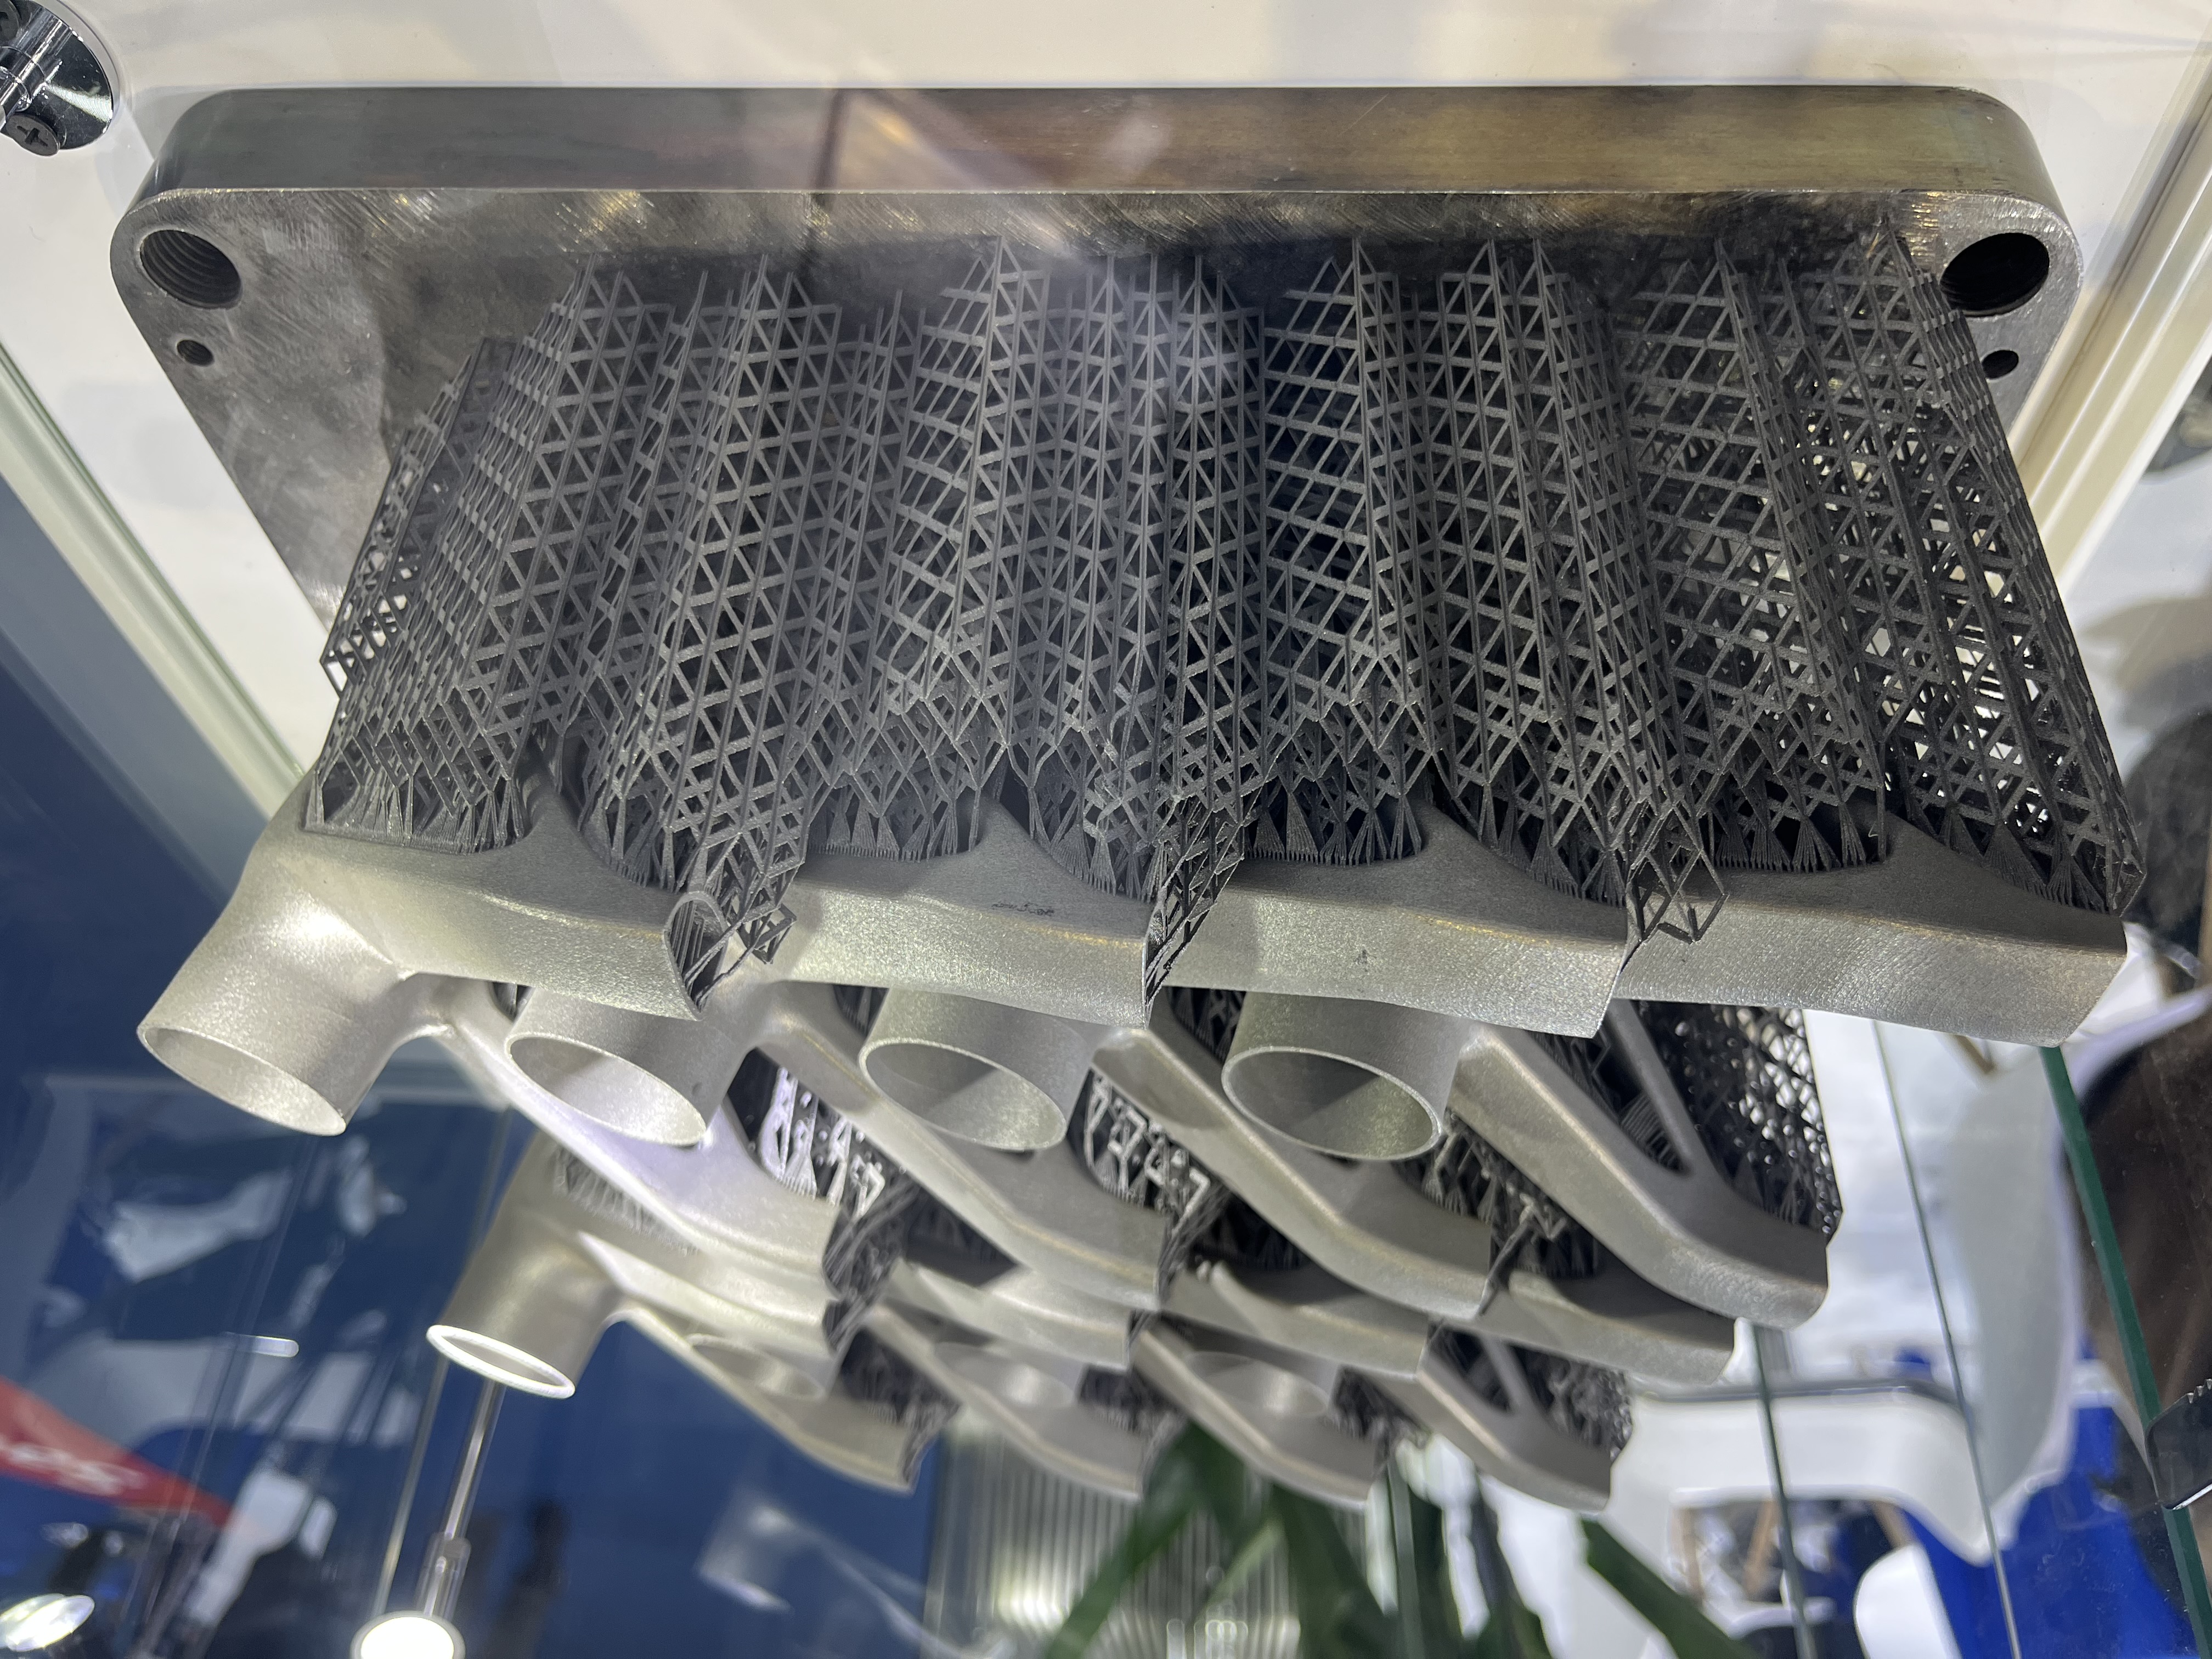
通过拓扑优化让载荷沿层内高强方向传递,减少层间剪切;在层间薄弱区域引入局部晶格或加强筋,将剥离应力转化为层内压/拉应力。
策略四:材料与工艺的定向匹配
FDM受力件优先选用层间粘结性好的工程材料,并适当提高喷嘴温度、降低层厚以增强层间融合;
金属件通过热等静压(HIP)与热处理消减未熔合缺陷与残余应力;
连续碳纤维打印可将纤维路径与主应力方向对齐,显著提升方向性承载能力。
策略五:结构补偿与验证闭环
在易分层区域增加倒角、圆角过渡,避免应力集中;对关键受力件进行“同方向打印+同方向测试”的力学验证,用实测数据反哺设计迭代。
四、为什么选择专业上海3D打印服务商做受力件?
3D打印各向异性对受力零件意味着:方向即结构,工艺即性能。只有将打印方向、材料选择与结构设计协同优化,才能让3D打印受力件真正替代传统加工件。作为专业的上海3D打印厂家——上海麦客信息会从受力分析、方向规划、工艺参数到后处理与检测,提供全链条的定向补偿方案。我们建议客户在受力件开发早期即引入打印工艺约束,让设计与制造同频,而非等到断裂失效后返工。技术咨询、3D打印合作,欢迎随时联系我们:18042677785(贾经理)!